


泊头市恒庆翔数控机械厂
手 机:13482905666
13831745486
联系人:韩宝军
地 址:河北省泊头市工业开发区
Q Q:1043997605
邮 箱:hengxiangjx@163.com
网 址:http://www.bthxskjx.com
发泡陶瓷雕刻机的内部结构组成以及切割操作解析
一、发泡陶瓷雕刻机的内部结构组成
发泡陶瓷雕刻机本质是石材雕刻机的高刚性变型 + 泡沫雕刻机的防尘适配,按功能可拆成六大系统:
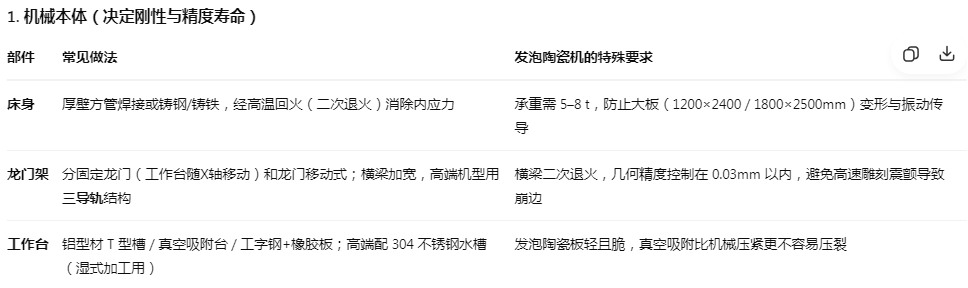
1. 机械本体(决定刚性与精度寿命)
2.主轴系统(切削动力核心)
主轴电机:多为4.5–7.5 kW水冷主轴(风冷6–9 kW也有),转速0–24000 rpm无级可调
变频器(VFD):控制主轴转速与扭矩输出,优质机型转换效率70%以上
ER夹头/刀柄:夹持刀具,需定期检查夹头磨损与主轴跳动(≤0.003mm为宜)
冷却:水冷循环为主,部分机型对切削点做气冷或雾化冷却
⚠️注意:铭牌最高转速24000 rpm≠实际加工转速。发泡陶瓷莫氏硬度仅5–6、闭孔结构,实际雕刻常用8000–15000 rpm,转速过高反而加剧粉尘飞扬和刀具热疲劳。
3.进给传动系统
导轨:进口方形直线导轨(优于圆光杠,寿命与精度高一个量级)
传动方式:X/Y轴多用研磨斜齿齿条(速度快、行程长),Z轴用精密滚珠丝杠(精度高、自锁性好)
减速机:伺服电机+行星减速机(如新宝),提升输出扭矩
防护:导轨防尘罩(聚氨酯)、封闭式拖链保护线缆
4.驱动系统
全伺服驱动(主流配置):重复定位精度±0.03–0.05mm,最大加速度可达0.8G
步进电机方案成本低,但精度和高速性能弱,只适合低要求场景
驱动器接收数控系统的脉冲/总线指令,驱动电机运转;部分机型配17位绝对值编码器
5.控制系统("大脑")
数控系统:新代、维宏、新多维、星多维等,支持G代码导入、图形化编程、断点续雕
软件链路:AutoCAD/Rhino建模→ArtCAM/Type3/精雕生成刀路→导出G代码→U盘或网线传入控制器
人机界面:工控电脑或工业触摸屏,带加工仿真、手轮(手摇脉冲发生器)
安全功能:限位开关(超程保护)、急停按钮、断电记忆、行程保护
6.辅助系统
除尘系统:工业吸尘器+集尘管道(发泡陶瓷最核心的辅助系统,干切粉尘极大)
冷却/润滑:水冷机、自动润滑泵(X/Y轴丝杆每500小时补3号锂基脂)
自动换刀(选配):多工序加工用
电气柜:需防尘设计,建议配除湿装置,接地电阻≤4Ω,电压波动控制在±5%
二、切割/雕刻作业全流程解析
阶段1:开机与回零
开机顺序:总电源→CNC电源→驱动电源(关机逆序)
等待系统自检完成,必须逐一排查报警,禁止带故障运行
各轴回机械原点(回零)——这是最容易被跳过却最致命的一步;换刀后必须重新对Z轴零点,否则极易撞刀或伤台面
主轴低速空转预热3–5分钟,检查转向、异响、跳动;同时确认真空吸附电机正转
阶段2:装夹与对刀
板材用真空吸附+软质垫层(橡胶板/聚氨酯),或压板螺栓固定;夹持力要"够牢但别压裂"
装夹前清理台面碎屑——一颗硬渣就能让板件翘起、导致整件报废
用寻边器或定位销建立工件坐标系,翻面加工时必须靠定位销孔对齐
阶段3:编程与刀路
导入CAD/DXF(切割)或三维模型(浮雕)→CAM生成刀路
上机前必须做程序仿真,可视化排查过切、走位、干涉、碰撞
刀路策略要点:
禁止垂直扎刀,用斜向进刀(1°–3°)或螺旋进刀
分层浅切,避免单点集中受力
顺铣优先,减少表面亚损伤
转角处自动降速,减少切削冲击
粗加工留0.1–0.2mm余量给精加工
阶段4:试切与参数设定
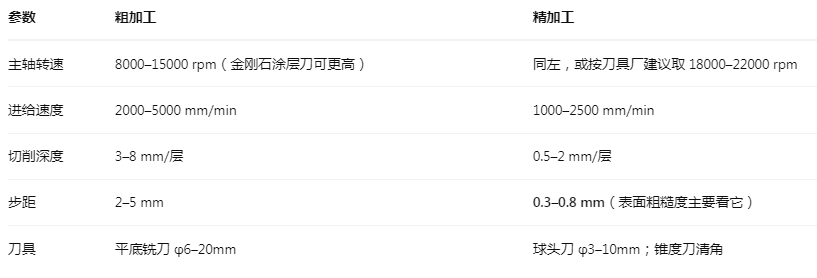
新批次材料先小料试雕,确认无崩边、无毛刺再批量投产。参考参数:
阶段 5:正式加工中的监控
低速起程序,确认切削状态、排屑、冷却都正常后,再逐步提速
全程值守,严禁离岗、玩手机;异响、剧烈振动、报警、粉尘异常立即暂停
每 2 小时检查一次刀具刃口,钝化立即更换
运行中严禁:插拔 U 盘、清理切屑、测量工件、调整夹具、戴手套操作
阶段 6:收尾与维护
先停程序 → 待主轴完全停转 → 关系统 → 关机身电源 → 关总电源(严禁直接拉总闸)
全域除尘,重点清导轨、丝杠、限位开关、主轴夹头周边——陶瓷微粉会磨损精密部件、腐蚀电路
各轴归位,检查自动润滑供油,过滤/更换冷却液
下班遮盖防尘罩;潮湿季节电气柜除湿,夏季监测主轴温升
长期停用应释放各轴预紧力,防止导轨变形
三、发泡陶瓷加工的特殊工艺约束
这是它区别于石材雕刻的关键,设计阶段就要考虑:
闭孔不吸水 → 可干切(推荐,省去干燥工序),也可湿切;莫氏硬度 5–6,普通木工圆盘锯能切,但必须用金刚石或硬质合金刀具
雕刻深度不超过板厚的 1/2,否则薄壁处易断裂
最小内圆角 ≥ 刀具半径;纹理最小间距 ≥ 刀具直径 ×1.5
倒扣面无法加工,三轴机需靠"拆分拼装"或"正反面翻面"规避
材料密度适配:0.3–1.2 g/cm³ 适合本机;超过 1.5 g/cm³ 应改用专用陶瓷雕刻机,否则刀具磨损飞快
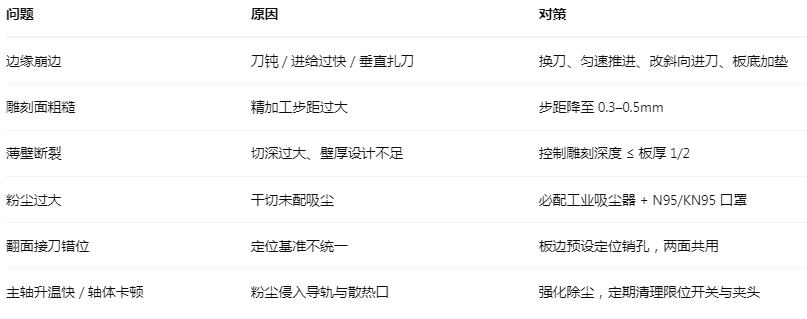
常见缺陷速查
上一篇:发泡陶瓷线条切割机在使用时需要哪些防护?
相关产品
|
相关信息
|